Vos équipements s’arrêtent plus souvent que prévu ? Chaque interruption non planifiée érode votre TRS, retarde vos livraisons et alourdit vos coûts de production. Réduire les temps d’arrêt des équipements n’est pas une option : c’est un levier de compétitivité directement mesurable. La réponse tient en trois axes : mesurer avec rigueur, anticiper par la maintenance prédictive, et structurer les interventions grâce au digital.
Découvrez comment Picomto aide les équipes terrain à digitaliser leurs modes opératoires pour réduire les erreurs et accélérer les reprises de production
| Temps d’arrêt des équipements : c’est quoi ?
Les temps d’arrêt des équipements se décomposent en arrêts propres (pannes, réglages) et arrêts induits (attentes matières, défauts qualité), selon la terminologie normalisée AFNOR NF EN 13306 [Source : boutique.afnor.org]. Leur réduction repose sur la combinaison d’indicateurs fiables (MTBF, MTTR, TRS), d’une maintenance structurée et d’outils digitaux permettant une traçabilité en temps réel. |
Points clés à retenir concernant la réduction des temps d’arrêt des équipements :
- Le TRS (Taux de Rendement Synthétique) est défini par la norme AFNOR NF E60-182 comme un indicateur d’évaluation de la performance des moyens de production.
- Le MTBF et le MTTR font partie des KPI couverts par l’ISO 22400-2:2014 pour le management des opérations de fabrication.
- L’ISO 17359:2018 fournit des lignes directrices pour mettre en place un programme de surveillance d’état des machines.
- L’article R4323-15 du Code du travail impose, pour certains travaux de maintenance à l’arrêt, des mesures empêchant la remise en marche inopinée.
- Lorsque des protecteurs ont été démontés pendant la maintenance, l’article R4323-14 du Code du travail prévoit un essai avant remise en service pour vérifier leur présence et leur fonctionnement.
- La digitalisation des checklists et modes opératoires peut renforcer la préparation, la traçabilité et la standardisation des interventions.
1. Qu’est-ce que le temps d’arrêt et pourquoi impacte-t-il votre production ?
Le temps d’arrêt correspond à toute période durant laquelle un équipement cesse d’assurer normalement la fonction attendue. La NF EN 13306 distingue notamment défaillances, pannes, états et temps de maintenance. Un arrêt peut provenir d’une panne, mais aussi d’une cause extérieure à l’équipement.
Classifier chaque arrêt est donc indispensable avant d’agir.
1.1. Types de temps d’arrêt et leurs causes principales
Les interruptions de production peuvent être regroupées en deux grandes familles opérationnelles :
Arrêts liés à des causes externes à l’équipement :
- Attentes matières ou composants.
- Défauts qualité en amont.
- Problèmes logistiques ou organisationnels.
- Erreurs lors des changements de série.
Arrêts directement liés aux équipements :
- Pannes mécaniques, électriques ou pneumatiques.
- Réglages et ajustements post-changement.
- Micro-arrêts répétitifs parfois sous-déclarés.
- Usure ou dégradation liée, par exemple, à un défaut de lubrification.
Les micro-arrêts méritent une attention spécifique. Même lorsqu’ils sont courts, leur répétition peut dégrader la disponibilité et la performance. Leur poids réel doit être établi à partir des données de la ligne plutôt qu’à partir d’un pourcentage générique.
1.2. Impact financier et opérationnel des interruptions
Chaque arrêt machine peut générer des coûts directs — main-d’œuvre, pièces, rebuts, perte de production — et indirects : retards, désorganisation ou pénalités.
Les micro-arrêts restent difficiles à piloter s’ils ne sont pas déclarés. Leur enregistrement les rend visibles dans le TRS et aide à identifier les causes récurrentes.
Webinaire : réduire les erreurs humaines — comprendre et limiter cette cause majeure d’arrêts non planifiés
2. Comment mesurer et analyser efficacement vos temps d’arrêt ?
Sans données fiables, une stratégie de réduction des arrêts reste approximative. Une mesure structurée permet d’identifier les causes dominantes, de prioriser les actions et de suivre les progrès.
2.1. Quels indicateurs clés de performance (KPI) utiliser ?
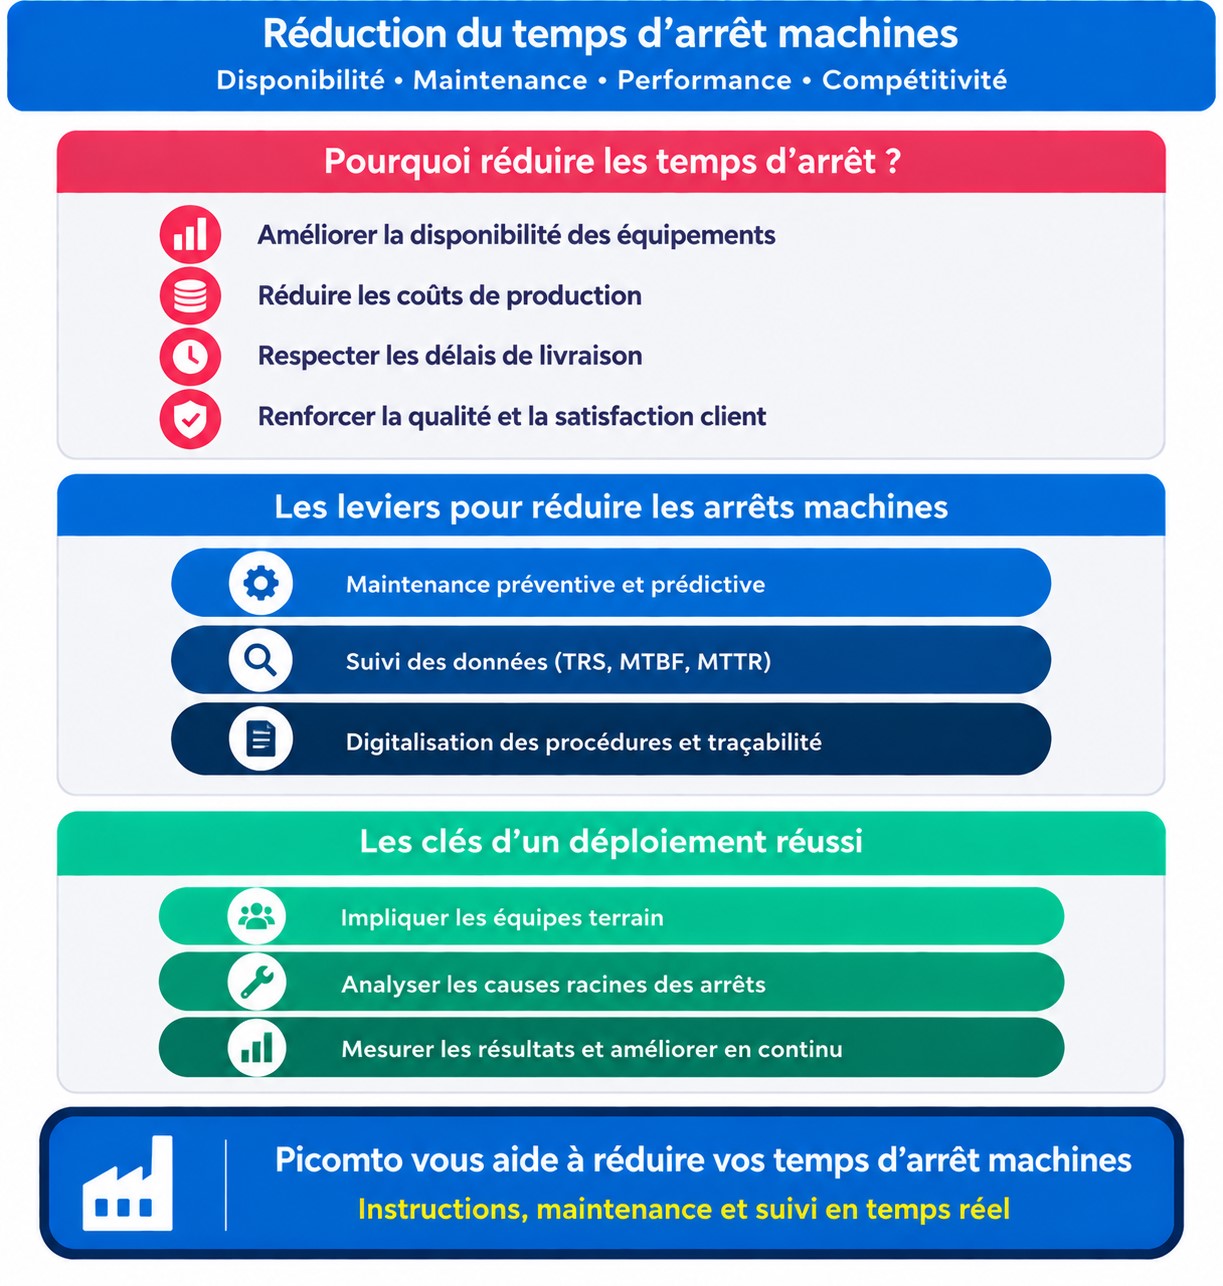
Trois indicateurs structurent particulièrement l’analyse :
- TRS (Taux de Rendement Synthétique) : la NF E60-182 d’AFNOR définit une méthode d’évaluation des performances des moyens de production reposant notamment sur le TRS.
- MTBF (Mean Time Between Failures) : durée moyenne de fonctionnement entre deux défaillances ; son évolution aide à suivre la fiabilité.
- MTTR (Mean Time To Repair) : durée moyenne nécessaire pour réparer et rétablir un équipement ; sa diminution traduit généralement une meilleure maîtrise de l’intervention.
L’ISO 22400-2:2014 définit des KPI de management des opérations de fabrication. En septembre 2026, cette édition reste publiée, tandis qu’une deuxième édition est en cours d’élaboration et doit la remplacer.
| Indicateur | Question à laquelle il répond | Action prioritaire |
|---|---|---|
| TRS | Où perdons-nous de la performance ? | Identifier disponibilité, performance et qualité |
| MTBF | À quelle fréquence l’équipement tombe-t-il en panne ? | Agir sur la fiabilité et la prévention |
| MTTR | Combien de temps dure le rétablissement ? | Préparer et standardiser l’intervention |
Distinguer « réduire la fréquence des pannes » de « réduire leur durée » évite de mobiliser les mêmes actions pour deux problèmes différents.
2.2. Quels outils pour visualiser et analyser les performances ?
- Tableaux de bord connectés aux équipements.
- Capteurs IoT pour automatiser la collecte des données.
- Analyse des causes racines avec les 5 Pourquoi ou le diagramme d’Ishikawa.
- Classification structurée des arrêts pour fiabiliser les déclarations.
- Historisation des événements et des interventions.
L’ISO 17359:2018 fournit des lignes directrices pour un programme de surveillance d’état des machines. Elle peut soutenir une démarche conditionnelle ou prédictive sans constituer, à elle seule, une méthode complète de maintenance prédictive. Cette édition reste indiquée comme actuelle par l’ISO après sa confirmation en 2023.
Découvrez comment Picomto transforme vos données terrain en insights actionnables pour optimiser le traitement des pannes
3. Quelles stratégies adopter pour réduire les arrêts non planifiés ?
Réduire les arrêts non planifiés exige de combiner anticipation technique, organisation des équipes et disponibilité de l’information. La performance dépend de la cohérence entre maintenance, procédures, compétences et données.
3.1. La maintenance prédictive : anticiper plutôt que subir
La maintenance prédictive analyse vibrations, température, pression ou consommation électrique pour identifier des dérives avant une défaillance. L’ISO 17359:2018 encadre les principes généraux d’un programme de surveillance d’état.
Conditions de mise en œuvre :
- Capteurs adaptés aux équipements critiques.
- Seuils ou modèles définis à partir de données fiables.
- Procédures d’intervention prêtes avant l’alerte.
- Historique suffisant pour interpréter les dérives.
- Validation des décisions par les compétences maintenance appropriées.
3.2. La digitalisation des processus de maintenance
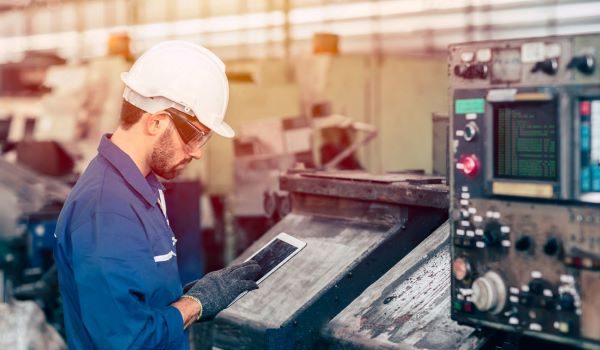
La transformation numérique de la maintenance aide à structurer la gestion d’arrêt de maintenance en apportant réactivité et traçabilité. Les solutions digitales permettent :
- Une déclaration immédiate des incidents depuis le terrain
- Un accès instantané aux modes opératoires et historiques d’intervention
- Une traçabilité complète des actions réalisées
- Un partage d’expertise entre sites ou équipes
3.1. Maintenance prédictive et surveillance continue
La maintenance prédictive utilise l’analyse des performances pour anticiper les pannes. Cette approche proactive permet de planifier les interventions avant l’arrêt complet des équipements.
- Surveillance des vibrations et températures
- Analyse d’huile et contrôles non destructifs
- Alertes automatiques en cas d’anomalie
- Planification optimisée des interventions
3.2. Digitalisation des processus de maintenance
La transformation numérique de la maintenance révolutionne la gestion d’arrêt de maintenance. Les solutions digitales facilitent la documentation, le suivi et l’analyse des interventions.
Découvrez la solution de maintenance Picomto — digitalisez vos processus de maintenance préventive et corrective
4. Comment optimiser la maintenance préventive pour éviter les pannes ?
Une maintenance préventive correctement dimensionnée constitue un levier majeur contre certains arrêts non planifiés. Sa pertinence dépend de la criticité, des modes de défaillance, des recommandations constructeur, des coûts et des risques.
4.1. Comment élaborer un programme de maintenance structuré ?
Un programme efficace repose sur :
- L’analyse de l’historique des pannes et de la criticité des équipements.
- Les recommandations constructeurs comme base documentaire.
- La standardisation des procédures.
- La disponibilité des pièces, outils et compétences nécessaires.
- La planification des interventions pour réduire leur impact sur la production.
Réduire les arrêts liés à la maintenance passe souvent par une meilleure anticipation et, lorsque c’est possible, par le regroupement d’opérations sur des arrêts programmés.
4.2. Comment intégrer les outils digitaux dans la maintenance préventive ?
Les modes opératoires digitaux et les checklists interactives améliorent la qualité et la traçabilité des interventions. Ils permettent également :
- La montée en compétences rapide des nouveaux techniciens
- Le partage d’expertise entre opérateurs expérimentés et juniors
- La mise à jour instantanée des procédures sur l’ensemble des terminaux
- La réduction du temps d’immobilisation de la machine grâce à des interventions mieux préparées
⚠️ Rappel réglementaire : avant toute remise en service après intervention, l’article R4323-15 du Code du travail impose la vérification des dispositifs de protection. La digitalisation des checklists aide à sécuriser cette étape.
5. Quel rôle joue la formation des opérateurs dans la réduction des arrêts ?
La maîtrise des procédures et des signaux d’alerte influence la qualité d’exécution. Des opérateurs formés peuvent détecter certaines anomalies plus tôt et mieux signaler les dérives.
5.1. Quelles compétences développer en priorité ?
La formation doit couvrir :
- La lecture des indicateurs machine et le signalement des anomalies.
- Les réflexes de sécurité lors des interventions autorisées.
- Les procédures de changement de série et de réglage.
- L’application des standards de travail.
- L’identification des situations nécessitant l’intervention de la maintenance.
5.2. Comment les outils digitaux transforment-ils la formation terrain ?
Les instructions de travail digitales permettent une formation contextualisée au poste. Elles peuvent aider à :
- Accéder à la dernière version d’une procédure.
- Guider pas à pas une intervention autorisée.
- Tracer les formations et validations de compétences.
- Réduire la dépendance à la documentation papier.
- Faciliter la transmission du savoir-faire.
Conclusion
Réduire les temps d’arrêt est un enjeu structurel pour l’industrie. La combinaison du TRS, du MTBF et du MTTR, d’une maintenance adaptée, d’outils digitaux et d’équipes formées constitue une base robuste pour améliorer la disponibilité.
Picomto accompagne cette transformation en structurant les interventions, l’accès aux instructions, la traçabilité et les données terrain.
Contactez nos experts pour construire votre feuille de route personnalisée.
FAQ
Quels sont les 4 piliers de la maintenance ?
Il n’existe pas une liste universelle de « quatre piliers » imposée par une norme unique. En pratique, fiabilité, maintenabilité, disponibilité et sécurité constituent quatre dimensions majeures pour piloter une politique de maintenance.
Quels sont les 4 types de maintenance ?
On distingue couramment la maintenance corrective et plusieurs formes de maintenance préventive, notamment systématique, conditionnelle et prévisionnelle/prédictive. La NF EN 13306 constitue la référence terminologique pour les types de maintenance.
Qu’est-ce que la maintenance des équipements ?
R : La maintenance regroupe des actions techniques, administratives et de management destinées à maintenir ou rétablir un bien afin qu’il puisse accomplir la fonction requise. La NF EN 13306 fournit le vocabulaire de référence.
C’est quoi la méthode TPM ?
La TPM, ou Total Productive Maintenance, est une démarche d’amélioration continue qui associe production et maintenance afin d’améliorer l’efficacité globale des équipements, de prévenir les pertes et de responsabiliser les équipes.
Quels sont les 5 niveaux de maintenance ?
La NF X60-000 « Maintenance industrielle – Fonction maintenance » traite notamment de la typologie et des niveaux de maintenance. Ces niveaux permettent d’organiser les interventions selon leur complexité, les compétences et les moyens nécessaires.
Ce qu’il faut retenir
- Mesurer avant d’agir : TRS, MTBF et MTTR répondent à des questions différentes.
- Distinguer les causes liées aux équipements des causes externes permet de mieux cibler les actions.
- La maintenance conditionnelle ou prédictive aide à anticiper certaines défaillances ; la préparation digitale peut contribuer à réduire le temps d’intervention.
- La formation et la disponibilité des procédures soutiennent la fiabilité de l’exécution.
- La réduction du MTTR ne doit jamais se faire au détriment de la sécurité et des règles de remise en service.


Laisser un commentaire